


Sektör Haberleri
Ana sayfa / Haberler / Sektör Haberleri / Açıklanan EDM Türleri: CNC Platin EDM Makine Sınıfları İçin Pratik Bir Kılavuz
Açıklanan EDM Türleri: CNC Platin EDM Makine Sınıfları İçin Pratik Bir Kılavuz
 2026.08.26
 Sektör Haberleri
On takım odası yöneticisine hangi EDM makinesini kullandıklarını sorduğunuzda aynı cevabın on farklı versiyonunu duyacaksınız: platin, tel veya delik delme. Yeni alıcıların kafasını karıştıran kısım, makine üzerinde basılı olan kontrol seviyesidir (çinko, PNC veya CNC). İşiniz şekillendirilmiş elektrotlu kör kalıp boşluğunu içeriyorsa pratik karar genellikle proses ailesi değil kontrol seviyesidir. Bu kılavuz ana EDM işlem türleriyle başlar, ardından üç platin EDM kontrol mimarisini karşılaştırır ve hangisinin tipik mağaza bütçesine ve iş yüküne uygun olduğunu gösterir.
EDM Türlerine Genel Bakış: Platin, Tel ve Delik Delme
Elektrik deşarjlı işleme, iki elektrot arasındaki kontrollü kıvılcımlarla malzemeyi uzaklaştırır. Bir platin EDM, dielektrik sıvı altında iş parçasında önceden işlenmiş bir elektrotun şeklini oluşturur. Tel EDM, ince enerjili bir tel kullanarak katı bir iş parçası boyunca bir yol keser. Delik delme EDM, derin, küçük çaplı delikler açmak için dönen boru şeklinde bir elektrot kullanır. Mikro EDM aynı prensibi çok küçük özelliklere kadar ölçeklendirir. Bunlar arasında platin EDM kalıp boşlukları için en yaygın tercihtir çünkü kör cepler, nervürler ve telin ulaşamayacağı dokulu yüzeyler üretebilir.
| Erozyon Türü | Süreç | En İyisi | Elektrot | Tipik Sonuç |
|---|---|---|---|---|
| Platin Erozyon | Oluşan elektrot bir boşluğu aşındırır | Kalıp boşlukları, kalıplar, karmaşık 3 boyutlu şekiller | Grafit veya bakır blok | İnce veya dokulu yüzeyli kör boşluklar |
| Tel Erozyon | Hareketli tel parçayı keser | Damgalama kalıpları, hassas delme aletleri | Pirinç veya çinko kaplı tel | Temiz kenarlar ve yüksek boyutsal doğruluk |
| Delik Delme EDM | Dönen tüp elektrodu derin bir delik yakar | Soğutma delikleri, tel geçirme başlangıç delikleri | Boru şeklindeki pirinç veya bakır elektrot | Daha az çapakla hızlı derin delik delme |
| Mikro Erozyon | Düşük deşarj enerjisine sahip minyatür elektrotlar | Mikro kalıplar, nozullar, tıbbi bileşenler | Mikro çubuk veya tüp elektrot | Çok ince ayrıntılar ve küçük özellikler |
Takaslar sadece şekille ilgili değil. Tel EDM'nin yan kuvveti yoktur ve çok temiz kenarlar üretir, ancak bir başlangıç deliğine ihtiyaç duyar ve yalnızca unsurları keser. Sinker EDM, bir elektrotun karmaşık bir boşluğa doğrudan ulaşabilmesi durumunda üstün performans gösterir. İlk makinesini değerlendiren mağazalar için, platin EDM makineleri tek bir elektrot aynı boşluklardan oluşan bir grup için yeniden kullanılabildiği için en esnek giriş noktası olmayı sürdürüyor.
Bir platin EDM'de çalışma prensibi basittir: bir servo kafa elektrodu tutar, dielektrik tank işleme alanını çevreler ve iş parçası, elektrot ile parça yüzeyi arasında kontrollü bir kıvılcım aralığı olacak şekilde tablanın üzerine oturur.
Platin EDM sisteminin basitleştirilmiş izometrik görünümü.
Sinker EDM Kontrol Seviyeleri: ZNC, PNC ve CNC
Platin EDM'ye karar verdiğinizde, kontrol sistemi makinenin kapasitesini, fiyatını ve talep ettiği operatör beceri düzeyini tanımlar. Piyasada üç kontrol mimarisi yaygındır: ZNC, PNC ve CNC. Aynı mekanik temeli paylaşıyorlar ancak işleme sırasının ne kadarının otomatikleştirildiği konusunda farklılık gösteriyorlar.
ZNC Makineleri: Otomatik Z Ekseniyle Manuel Konumlandırma
ZNC, Z ekseni sayısal kontrolü anlamına gelir. Makine kıvılcım derinliğini otomatik olarak yönetirken operatör X ve Y'yi manuel olarak konumlandırır ve elektrot kurulumunu yönetir. Bu, en basit platin EDM mimarisidir ve deneyimli ayarlayıcılara ve düşük üretim hacimlerine sahip takımhaneler için pratik bir seçenektir. İş akışınız küçük partilerden oluşuyorsa, kompakt ZNC-450 platin EDM size üst düzey bir kontrol yatırımı gerektirmeden kontrollü bir kıvılcım döngüsü sağlar.
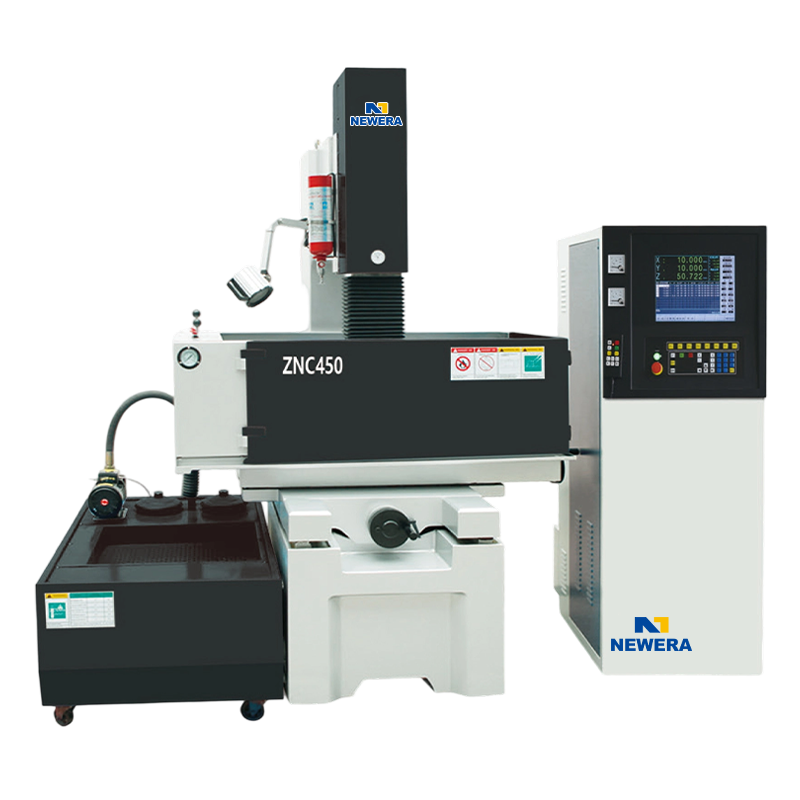 ZNC 450 EDM Kalıp Batırma Makinesi / Platin EDM Üreticileri, Şirket - Nantong Yeni Nantong New Era Technology Co., Ltd, Çin OEM/ODM ZNC 450 EDM Kalıp Batırma Makinesi/Sinker EDM üreticileri ve şirketidir, Sis sistemi tasarımı... Ürünü Görüntüle →
PNC Makineleri: Programlanmış Pozisyonlar ve Sıralar
PNC makineleri hafıza ve programlanabilir konumlandırma ekler. Operatör elektrot konumlarını, kıvılcım derinliklerini ve yıkama sıralarını kaydedebilir; bu da kalıpta birden fazla boşluk bulunduğunda kurulum süresini azaltır. Daha büyük partiler üreten veya sık sık tekrarlanan işler üreten atölyeler için otomasyon, PNC-450 platin EDM Genellikle daha tutarlı döngüler ve daha az denetim sayesinde kendini hızlı bir şekilde amorti eder.
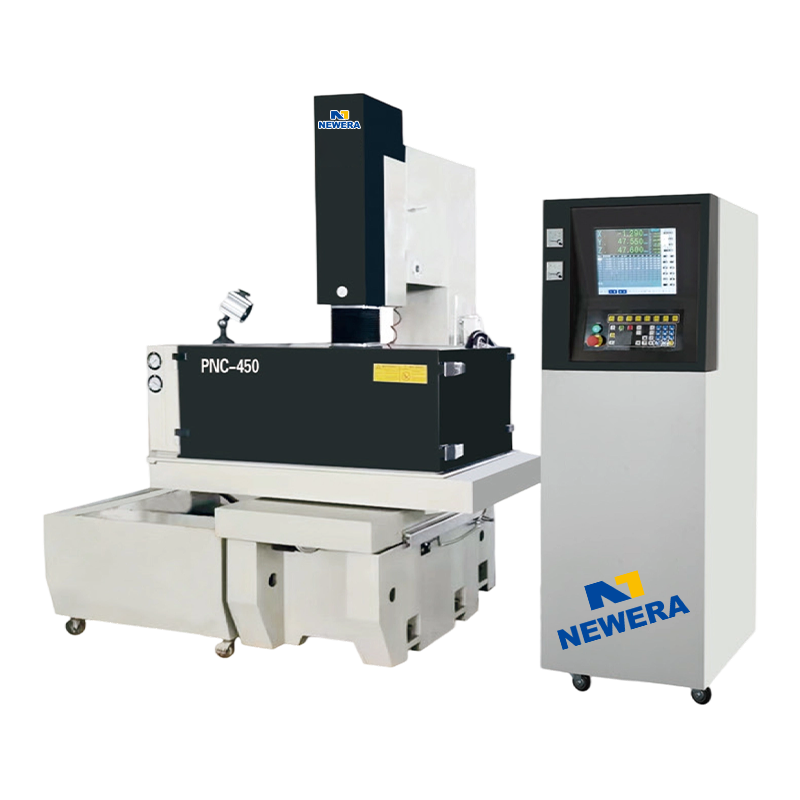 PNC 450 EDM Kalıp Batırma Makinesi/Sinker EDM Üreticileri, Şirket - Nantong Yeni Nantong New Era Technology Co., Ltd, Çin OEM/ODM PNC 450 EDM Kalıp Batırma Makinesi/Sinker EDM üreticileri ve şirketidir, Sis sistemi tasarımı... Ürünü Görüntüle →
CNC Makineleri: Tam Çok Eksenli İşleme
CNC platin EDM'leri tam çok eksenli koordinasyonla konsepti daha da ileriye taşıyor. Kontrol, X, Y, Z ve ek döner eksenleri çalıştırabilir, yıkamayı iyileştirmek için elektrotun yörüngesini çizebilir, konik veya helisel erozyon oluşturabilir ve takım değiştirme sistemleriyle gözetimsiz çalışmayı destekleyebilir. Bu, tekrarlanabilirlik ve uzun gözetimsiz çalışmaların daha yüksek fiyatı haklı çıkardığı yüksek hassasiyetli kalıp ve kalıp işleri için seçilecek kategoridir. Bu sınıftaki bir makine, örneğin CNC-540 platin EDM , kurulum çabasını operatörden CAM programına aktarır.
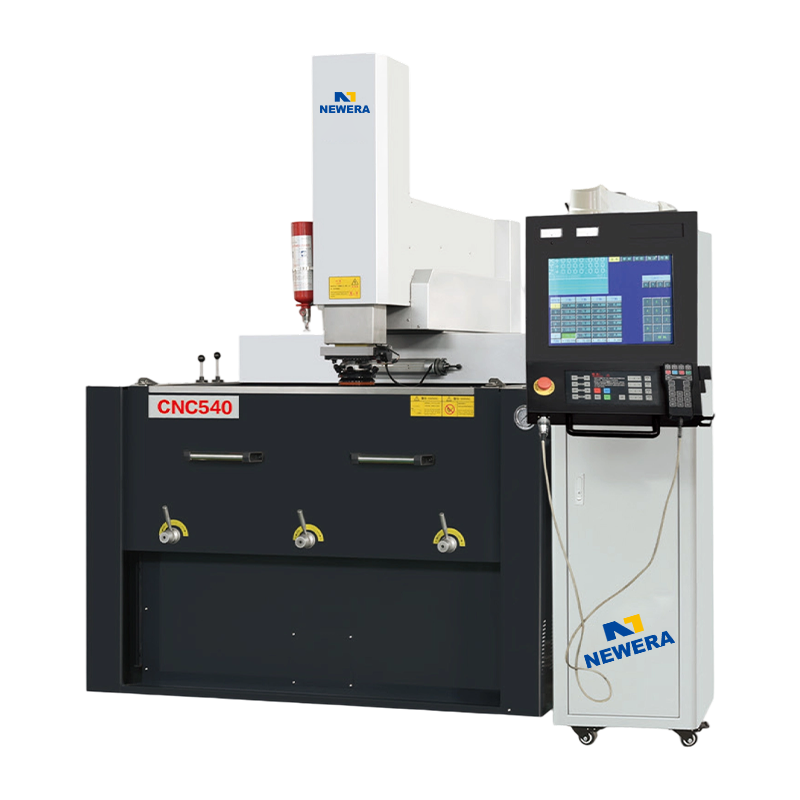 CNC 540 EDM Kalıp Batırma Makinesi / Platin EDM Üreticileri, Şirket - Nantong Yeni Nantong New Era Technology Co., Ltd, Çin OEM/ODM CNC 540 EDM Kalıp Batırma Makinesi/Sinker EDM üreticileri ve şirketidir, Yüksek sert... Ürünü Görüntüle →
ZNC, PNC ve CNC kontrol seviyelerinin göreceli karşılaştırması. Daha yüksek fiyat puanı, daha pahalı bir makine anlamına gelir.
Doğru EDM Tipi Nasıl Seçilir
Evrensel bir cevap yok. Karar parça geometrisiyle başlamalı ve ardından üretim hacmine geçmelidir. İşleme endüstrisinde en güvenilir yaklaşım, öncelikle süreç ailesini özellik şekliyle eşleştirmek, ardından makinenin gerçekte kaç saat çalışacağına bağlı olarak kontrol seviyesini seçmektir.
- Şekillendirilmiş elektrotlara sahip kör boşluklar platin EDM'yi işaret eder.
- Sertleştirilmiş çelikten tel EDM'ye kadar kesilmiş konturlar.
- Derin soğutma delikleri veya tel geçirme delikleri EDM delik delmeye işaret eder.
- Yüksek karışım ve sık sık tekrarlanan işler, PNC makinesini çekici kılar.
- 24 saat gözetimsiz çalışma, CNC'nin üstünlüğünü kazandığı yerdir.
- Düşük hacimli ve yüksek vasıflı operatörler yine de ZNC ile iyi sonuçlar elde edebilirler.
Bir bütçeyi onaylamadan önce ne olduğunu gözden geçirin. platin EDM gerçekçi bir şekilde işleyebilir Böylece hassasiyeti fazla satın almazsınız veya çalışma tankını gereğinden küçük boyutlandırmazsınız.
EDM Çeşitleri Hakkında Sıkça Sorulan Sorular
EDM ve platin EDM arasındaki fark nedir?
EDM daha geniş bir süreç ailesidir. Sinker EDM, bir boşluğu iş parçasına aşındırmak için şekillendirilmiş bir elektrot kullanan özel tiptir.
Üç ana EDM türü nedir?
Üç ana tip platin EDM, tel EDM ve delik delme EDM'dir. Mikro EDM bazen dördüncü kategori olarak listelenir.
Kalıp yapımı için hangi EDM tipi en iyisidir?
Sinker EDM genellikle kalıp boşlukları için en uygun olanıdır çünkü şekillendirilmiş bir elektrotla kör, karmaşık şekiller üretebilir.
Bir EDM makinesinde ZNC ne anlama gelir?
ZNC, X ve Y manuel olarak konumlandırılırken Z ekseninin sayısal olarak kontrol edildiği anlamına gelir. Giriş seviyesi kontrol mimarisidir.
CNC EDM makinesi ekstra maliyete değer mi?
Çok boşluklu kalıplar veya gözetimsiz vardiyalar çalıştıran atölyeler için CNC makineleri genellikle daha düşük işçilik maliyeti ve daha iyi tekrarlanabilirlik sayesinde karşılığını verir.
Tel EDM kör bir boşluk oluşturabilir mi?
Hayır. Tel EDM yalnızca iş parçasını keser, dolayısıyla kör bir boşluk normalde şekillendirilmiş elektrotlu bir platin EDM gerektirir.


Ürünlerimizle ilgileniyorsanız, lütfen bize danışın.
İLETİŞİM BİLGİLERİ
Nantong New Era Technology Co., LTD
- Beş yıldızlı Endüstri Parkı, Chongchuan Bölgesi, Nantong Şehri, Jiangsu Eyaleti, Çin
- TEL:+86-19851302688
- E-Posta: [email protected]
Ürünler
Hızlı bağlantı
Haberler
Mobil terminal
NANTONG NEW ERA TECHNOLOGY CO., LTD Tüm Hakları Saklıdır. CNC İşleme Merkezi Üreticileri Çin İşleme Merkezi Fabrikası
