


Sektör Haberleri
Ana sayfa / Haberler / Sektör Haberleri / CNC İşleme Merkezlerinin Açıklaması: Türler, Temel Özellikler ve Nasıl Seçilir
CNC İşleme Merkezlerinin Açıklaması: Türler, Temel Özellikler ve Nasıl Seçilir
 2026.09.23
 Sektör Haberleri
Bir işleme yüklenicisi bize basit bir gereksinimle 2.000 pompa gövdesi için bir teklif sunmuştu: her parçada belgelenen ±0,008 mm delik toleransı. Mağazanın manüel değirmenleri iyi bir günde bu sayıya ulaşabilirdi, ancak vardiyadan vardiyaya ve müşterinin talep ettiği ölçüm kayıtlarına ulaşılamaz. Sipariş, CNC işleme merkezleri işleten bir mağazaya gönderildi. Daha sonra sahibinin sorusu tam olarak her alıcının sorması gereken soruydu: Gerçekten hangi tür işleme merkezine ihtiyacım var ve bunun para kazanıp kazanmayacağına gerçekten hangi özellikler karar veriyor?
Bir CNC İşleme Merkezini Ne Tanımlar?
Bir atölyedeki CNC freze makinesinin yanına bir işleme merkezi koyun; görünür fark, otomatik takım değiştiricidir (ATC). CNC işleme merkezi, frezeleme, delme, delik delme, kılavuz çekme ve raybalama işlemlerini tek bir kurulumda gerçekleştirmek, takımları magazinden çıkarmak ve operatörün elleri olmadan değiştirmek için tasarlanmış, bilgisayarla sayısal olarak kontrol edilen bir takım tezgahıdır. Bu yetenek, tek takımla kesme işlemini sıralı bir işleme dönüştürür: makine parçanın yüzeyini alabilir, deliklerini açabilir, kritik çapları delebilir ve dişlere kılavuz çekebilir — bunların hepsini tek bir program döngüsünde gerçekleştirebilir.
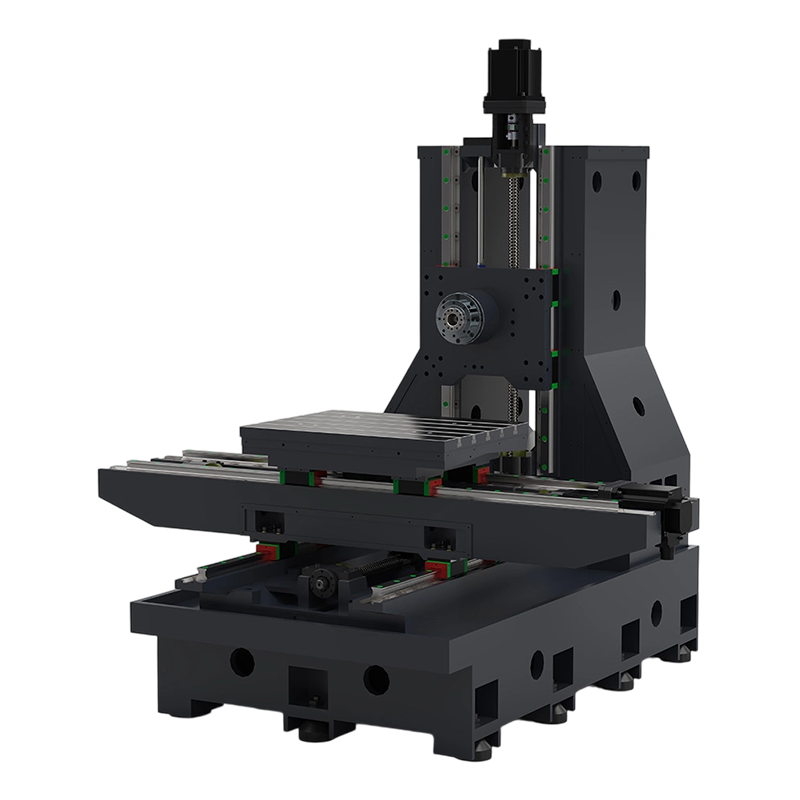
Bu neden maliyet açısından önemli? Çünkü her manuel takım değişimi bir varyasyon kaynağıdır. Alet tutucuya farklı şekilde oturur, operatörün sıkma torku farklıdır ve iş milinin ısınma durumu değişir. Bir işleme merkezi bu değişkenleri ortadan kaldırır; bu nedenle mağazaların yükseltme yapmasının gerçek nedeni hız değil tekrarlanabilirliktir. Aşağıdaki şema herhangi bir işleme merkezinde değerlendireceğiniz ana bileşenleri göstermektedir: kolon, tahrik ünitesiyle birlikte iş mili kafası, çalışma tezgahı, takım magazini, kontrol paneli ve tüm yapıyı taşıyan taban.
CNC işleme merkezinin ana bileşenleri
Kontrol sisteminin iş milini, eksenleri ve takım değişikliklerini nasıl koordine ettiğine dair daha ayrıntılı bilgi için kılavuzumuzu inceleyin CNC işleme merkezi nedir ve neden önemlidir? Kontrol döngüsünü adım adım açıklıyor.
Üç Ana Yapılandırma
Piyasadaki hemen hemen her işleme merkezi üç aileye ayrılır. Seçim, iş parçasının şekline, işlenmesi gereken yüzlerin sayısına ve parçanın boyutuna göre yapılır.
Dikey İşleme Merkezleri (VMC'ler)
VMC, iş milini tablaya dik tutar. Düz parçalar, kalıp plakaları, braketler ve kritik özelliklerine yukarıdan erişilebilen herhangi bir iş parçası için varsayılandır. Masanın üç tarafı açık olduğundan kurulum basittir ve ilk yatırım üç aile arasında en düşük olanıdır. X hareketinde kabaca 1.000 mm'ye kadar tipik üretim parçalarını kesen bir atölye için VMC, yatırılan sermayeye göre en iyi kapasite oranını sunar. EV850 ekonomik VMC, manuel frezelemeden adım atan atölyeler için temsili bir giriş noktasıdır.
 EV850 Üretim Atölyeleri için Ekonomik Dik İşleme Merkezi Bu VMC, vinç yüklemesini, bakım erişimini ve tek tuşla HMI işlemini kolaylaştıran tasarımıyla manuel frezelemeden geçiş yapan atölyeler için uygun fiyatlı bir giriş noktası sunar. Ürünü Görüntüle →
Yatay İşleme Merkezleri (HMC'ler)
İş milini 90 derece döndürdüğünüzde HMC'yi elde edersiniz. Yatay yönlendirme, talaşların takımdan ve iş parçasından düşmesine olanak tanır, bu da takım ömrünü ve derin deliklerde ve kutulu parçalarda yüzey kalitesini artırır. HMC'ler ayrıca palet değiştiricileri VMC'lere göre daha doğal bir şekilde kabul eder, dolayısıyla orta ila yüksek hacimlerde şanzıman muhafazalarını, valf gövdelerini ve pompa gövdelerini işleyen otomatik hücrelere hakim olurlar. HMC80 yatay işleme merkezi karakteristik düzeni gösterir: iş mili, sütun ve çoklu palet hücresine genişletilebilen bir palet sistemi.
 Otomatik Palet Hücreleri için HMC80 Yatay İşleme Merkezi Yatay iş mili ve palet dostu düzeniyle bu makine, derin delikli ve kutulu parçalara uygundur ve orta ila yüksek hacimler için çoklu palet otomasyonuna genişletilebilir. Ürünü Görüntüle →
Portal İşleme Merkezleri
İş parçası X hareketinde yaklaşık 1,5 m'yi aştığında, portal görevi devralır. İş mili, iki sütun tarafından desteklenen bir köprü üzerinde hareket ederken, iş parçası yatak üzerinde sabit kalır. Bu kapalı çerçeve, geniş bir zarf boyunca mükemmel sağlamlık sunar; bu nedenle köprüler, büyük kalıp ve kalıp atölyelerinde, havacılık yapısal işlemesinde ve ağır plaka işlemede standart ekipmandır. PL2016 portal işleme merkezi, 2.000 mm X hareketine sahip orta boy portalın tipik bir örneğidir.
 PL2016 Büyük Sert İş Parçaları için Portal İşleme Merkezi Büyük bir zarf boyunca kapalı çerçeve sertliğinin gerekli olduğu büyük kalıp, kalıp, havacılık ve plaka işleri için üretilmiş, 2000 mm X hareketine sahip orta boy bir portal. Ürünü Görüntüle →
| Kriter | VMC | HMC | Portal |
|---|---|---|---|
| Mil yönelimi | Dikey | Yatay | Dikey |
| En iyi parça şekli | Düz parçalar, üstten erişim özellikleri | Kutulu parçalar, derin delikler, çok yüzeyli işleme | Büyük plakalar, büyük kalıplar, uzun yapısal parçalar |
| Tipik X hareketi | 600–1.380 mm | 630–1.000 mm | 2.000–2.500 mm |
| Talaş tahliyesi | Orta | Mükemmel (yerçekimi destekli) | Orta |
| Otomasyon potansiyeli | Manuel veya palet | Palet standardı | Manuel veya demiryolu tabanlı |
| Göreli fiyat endeksi | 1.0 | 1.6–1.9 | 2.2–2.8 |
Bu aileler arasındaki seçim nadiren hangisinin "daha iyi" olduğuyla ilgilidir. Bir VMC ile HMC arasında seçim yapmak parça geometrisine ve parti boyutuna bağlıdır; karşılaştırmamız VMC ve HMC Karar kurallarını pratik açıdan ortaya koyar.
Gerçek Dünya Performansına Karar Veren Temel Özellikler
Dört spesifikasyon grubu, bir işleme merkezinin hak ettiği geliri elde edip edemeyeceğini belirler: eksen hareketi, iş mili performansı, takım kapasitesi ve kontrol sistemi. Bunların bir paket olarak incelenmesi gerekir, çünkü zayıf bir fener mili veya küçük bir takım magazini ile büyük bir seyahat, broşür numaraları ne olursa olsun gerçek işlerde darboğaz yaratacaktır.
Eksen hareket değerleri mevcut New Era işleme merkezi modellerinin katalog özelliklerine karşılık gelir.
Eksen hareketi ilk filtredir çünkü maksimum parça boyutunu tanımlar. Pratik bir kural olarak, en büyük parça boyutu nominal hareketin yüzde 70'inden fazla olan bir makine satın almayın; iş parçası tutma, kelepçeler ve takım açıklığı için alana ihtiyacınız vardır.
| Şartname | VMC'ye giriş | HMC | Portal |
|---|---|---|---|
| Çalışma seyahati X/Y/Z | 850 × 560 × 560 mm | 800 × 700 × 700 mm | 2.000 × 1.600 × 800 mm |
| Mil konikliği | BT40 | BT40 / BT50 | BT50 |
| İş mili hız aralığı | 8.000–12.000 dev/dak | 6.000–8.000 dev/dak | 4.000–6.000 dev/dak |
| Takım magazini capacity | 16–24 araç | 24–40 araç | 16–24 araç |
| Tipik uygulama | Kalıplar, braketler, plakalar | Muhafazalar, silindirler, hücreler | Büyük kalıplar, havacılık plakaları |
İş mili hızı, baskın malzemenize uygun olmalıdır. Esas olarak çeliği kesiyorsanız, 8.000 rpm'lik bir iş mili yeterlidir ve 12.000 rpm'lik bir üniteye göre daha düşük hızda daha iyi tork üretir; alüminyum keserseniz, daha yüksek devir aralığı ekstra maliyete değerdir.
Makineyi Parçaya Eşleştirme: Radar Karşılaştırması
Mağaza sahipleri genellikle bir makineyi altı kritere göre değerlendirir: kurulum esnekliği, sağlamlık, ayak izi verimliliği, otomasyona hazır olma, büyük parça kapasitesi ve maliyet verimliliği. Üç konfigürasyonu çizdiğinizde takaslar görünür hale gelir.
Niteliksel karşılaştırma — derecelendirmeler, ortak atölye uygulamalarındaki her konfigürasyonun tipik güçlü yönlerini yansıtır.
Radar uzlaşmayı açıkça ortaya koyuyor. Bir VMC esneklik ve maliyet verimliliğine öncülük eder, bu nedenle en yaygın ilk işleme merkezi olmaya devam etmektedir. Bir HMC, otomasyon hazırlığına ve talaş kontrolüne öncülük eder; aynı parça ailesi aylarca çalıştığında doğru yanıttır. Bir portal, sağlamlık ve büyük parça kapasitesine öncülük eder, ancak kapladığı alan ve fiyat açısından ceza öder. Mevcut işlerinizde en sık başarısızlığa uğrayan boyutu seçin ve karar verme ekseninin bu olmasına izin verin.
İşleme Merkezlerinin Geçimini Sağladığı Yer
Hassas imalatın her bölümünde CNC işleme merkezleri kullanılmaktadır. Ortak model, iş parçasının değeri ne kadar yüksek olursa, tek bir operatör hatasının mali etkisinin de o kadar büyük olması ve otomatik, tekrarlanabilir süreçler için durumun o kadar güçlü olmasıdır. Tipik uygulamalar şunları içerir:
- Kalıp ve kalıp: kesicilerin ulaşamayacağı keskin iç köşeler ve sertleştirilmiş ayrıntılar için genellikle platin EDM ile eşleştirilen göbekler, oyuklar ve elektrot tutucular.
- Otomotiv: Orta-yüksek serilerde şanzıman gövdeleri, fren kaliperleri, direksiyon mafsalları ve pompa gövdeleri.
- Havacılık: malzeme çıkarmanın yüksek olduğu ve sertliğin kritik olduğu yapısal kaburgalar, bölmeler ve ince duvarlı monolitik parçalar.
- Tıp ve elektronik: Toleransların dar ve partilerin küçük olduğu alet muhafazaları, implant prototipleri, konektör kalıpları ve ısı emiciler.
Kalıp atölyelerinde yaygın ve etkili bir ayrım, işleme merkezinin malzeme kaldırma işleminin yüzde 70-80'ini yapmasına izin vermek ve dönen bir kesicinin üretemeyeceği geometri için bir CNC EDM kullanmaktır. Bu kombinasyon, kalıp üreticilerinin neden bir tanesine yatırım yapmak yerine her iki teknolojiye de yatırım yapma eğiliminde olduklarını açıklıyor.
Sahip Olma Maliyeti: Beş Yılda Neler Artar?
Satın alma fiyatı en görünür rakamdır ancak kullanışlı olan en küçük rakamdır. Beş yıldan fazla bir süre boyunca, bir işleme merkezine sahip olmanın maliyeti; takımlama ve parça tutma, bakım, enerji, programlama süresi ve zemin alanının maliyetini içermektedir. İki vardiya çalışan bir makine, fiyatını 18 ila 24 ayda karşılayabilir; Aynı makinenin günde altı saat çalışması beş yıl sürebilir. Gerçekten yükleyebileceğiniz kapasiteyi satın alın.
Karşılaştırılabilir çalışma zarfları için gösterge niteliğindeki dizin — gerçek fiyatlar seçeneklere, kontrol sistemine ve konfigürasyona bağlıdır.
Sınıflar arasındaki göreceli fiyatlandırma yalnızca başlangıçtır. İş parçası bağlama ve takımlama genellikle ilk iş seti için satın alma fiyatına yüzde 10-20 oranında eklenir. Enerji ve sarf malzemeleri daha küçük bir hattır ancak bakım öyle değildir: orta büyüklükteki bir VMC'nin sabit bir programa göre iş mili denetimi ve yağlama servisine ihtiyacı vardır ve bu işin ertelenmesi, toleransların saptığı ve makinenin planlı aksama süresi yerine bir üretim siparişi sırasında arızalandığı klasik arıza modelini yaratır.
Yatırımı Koruyan Bakım Noktaları
Bir işleme merkezinin doğru çalışmasını sağlayan bakım planı karmaşık değildir, ancak bir kriz planına göre değil, bir takvime göre takip edilmesi gerekir:
- Her vardiyada soğutma sıvısı konsantrasyonunu, yol yağlamasını ve iş mili sıcaklığını kontrol edin; olağandışı kesme sesini dinleyin.
- Haftalık — takım magazini kolunu ve kelepçe sensörlerini inceleyin; iş mili konisini temizleyin.
- Aylık — boşluk ve eksen telafisi değerlerini kontrol edin; yol kapaklarını talaş açısından inceleyin.
- Üç ayda bir — daireselliği ve çapraz doğruluğu doğrulamak için bir ballbar testi yapın.
- Yıllık — tam geometrik hizalama, ölçek kalibrasyonu ve yağlama sistemi servisi.
Planlı bakım, satın alabileceğiniz en ucuz sigortadır. Kalibrasyon döngüsüne uygun tutulan bir işleme merkezi, toleransı yıllarca korur; ihmal edilen bir şey, tamamen arızalanmadan çok önce pahalı aletler tüketecek ve yeniden işlenecektir.
CNC İşleme Merkezleri Hakkında Sıkça Sorulan Sorular
S1. CNC işleme merkezi nedir?
CNC işleme merkezi, otomatik bir takım değiştiriciyle frezeleme, delme, delik işleme, kılavuz çekme ve raybalama işlemlerini gerçekleştiren, bilgisayar kontrollü bir takım tezgahıdır; dolayısıyla, manuel takım değişiklikleri olmadan tek bir program döngüsünde birden fazla işlem gerçekleşir.
Q2. VMC ile HMC arasındaki fark nedir?
Dikey bir işleme merkezinin dikey bir iş mili vardır ve üstte özellikler bulunan düz parçalara uygundur. Yatay bir işleme merkezi, yatay bir mile sahiptir, daha iyi talaş tahliyesi sağlar ve kutulu parçalar ve otomatik palet hücreleri için daha iyi bir seçimdir.
S3. CNC işleme merkezinin maliyeti ne kadardır?
Giriş seviyesi bir VMC en uygun fiyatlı yoldur; HMC'ler ise benzer zarflar için kabaca 1,5 ila 1,9 kat daha pahalıdır ve köprüler 2,2 ila 2,8 kat daha fazladır. Toplam beş yıllık sahip olma maliyeti aynı zamanda takım, bakım, enerji ve programlamayı da içermektedir.
S4. 3 eksen, 4 eksen ve 5 eksen ne anlama geliyor?
Kontrol edilen eksenlerin sayısını tanımlarlar. 3 eksenli bir makine X, Y ve Z'yi hareket ettirir. 4 eksenli bir makine bir döner tabla ekler. 5 eksen, iki döner eksen ekleyerek takımın tek kurulumda parçaya neredeyse her açıdan yaklaşabilmesini sağlar.
S5. Bir işleme merkezi CNC freze makinesinin yerini alabilir mi?
Çoğu üretim işinde evet, çünkü işleme merkezi otomatik takım değiştirme, daha hızlı çevrim süreleri ve daha iyi tutarlılık sağlar. Bunun istisnası, özel bir freze makinesinin veya portalın genişletilmiş kaplamasına ihtiyaç duyan çok büyük, uzun parçalardır.
S6. Portal işleme merkezi ne için kullanılır?
Portal machining centers are used for large workpieces such as big mold bases, aerospace structural plates, and oversized brackets where X travel exceeds about 1.5 m and the workpiece stays stationary under a moving bridge.


Ürünlerimizle ilgileniyorsanız, lütfen bize danışın.
İLETİŞİM BİLGİLERİ
Nantong New Era Technology Co., LTD
- Beş yıldızlı Endüstri Parkı, Chongchuan Bölgesi, Nantong Şehri, Jiangsu Eyaleti, Çin
- TEL:+86-19851302688
- E-Posta: [email protected]
Ürünler
Hızlı bağlantı
Haberler
Mobil terminal
NANTONG NEW ERA TECHNOLOGY CO., LTD Tüm Hakları Saklıdır. CNC İşleme Merkezi Üreticileri Çin İşleme Merkezi Fabrikası
