


Sektör Haberleri
Ana sayfa / Haberler / Sektör Haberleri / Beş Eksenli Gantry CNC: Büyük Ölçekli Hassas İşleme için Tam Satın Alma Kılavuzu
Beş Eksenli Gantry CNC: Büyük Ölçekli Hassas İşleme için Tam Satın Alma Kılavuzu
 2026.09.16
 Sektör Haberleri
Atölyenize 3 metrelik bir havacılık çerçevesi ulaştığında, işleme stratejisi yalnızca iş mili hızıyla ilgili değildir. Bu, bir bağlamanın parçanın tüm uzunluğu boyunca toleransı koruyup tutamayacağı ile ilgilidir. Beş eksenli bir portal CNC makinesi, büyük köprü tarzı çerçeveyi beş eksenli eşzamanlı hareketle birleştirerek bu soruyu yanıtlıyor.
İlk sonuç: beş eksenli bir portal CNC, büyük, karmaşık iş parçalarını tek kurulumda işlemenin en pratik yoludur. Daha az işlem, daha iyi doğruluk, daha düşük fikstür maliyeti ve daha kısa toplam çevrim süresi anlamına gelir. Bu makalenin geri kalanında yapının nasıl çalıştığı, hangi özelliklerin önemli olduğu ve bu makine sınıfının geçimini nerede sağladığı açıklanmaktadır.
Beş Eksenli Portal CNC Makinesi Nedir?
Bir portal makinesi, bir çapraz kirişi destekleyen, zemine monte edilmiş iki kolonun etrafına inşa edilmiştir. Mil kafası kirişin üzerinde hareket ederken, iş parçası sütunların arasındaki bir masanın üzerinde durur. C-çerçeveli dikey işleme merkeziyle karşılaştırıldığında portal tasarımı, çalışma alanı yaklaşık 2 metreyi aştığında birim fiyat başına çok daha yüksek sertlik sunar.
"5 eksenli" kısmı üç doğrusal eksen (X, Y, Z) artı iki döner eksen anlamına gelir. Çoğu beş eksenli gantry konfigürasyonunda, döner eksenler, iş mili kafasına yerleştirilmiş bir A ekseni (X etrafında eğim) ve bir C eksenidir (Z etrafında dönüş). Bazı tasarımlar bunun yerine döner eksenleri tablaya yerleştirir; bu, aşırı ağır iş parçaları için daha iyidir.
Şununla başlarsanız farkı anlamak daha kolay olur: portal işleme merkezinin temelleri ve ardından kafa stili seçeneklerini karşılaştırın.
Aşağıdaki çizim beş eksenli bir portal CNC makinesinin tipik yapısal modüllerini göstermektedir.
Beş Eksen, 3 2 veya Üç Eksen: Hareketi Parçayla Eşleştirme
Her büyük parçanın eşzamanlı beş eksenli işlemeye ihtiyacı yoktur. Pek çok prizmatik parça, üç eksenli bir portal veya 3 2 konumlu bir kafa ile mükemmel bir şekilde taşınır. Karar, kaç tarafa ulaşmanız gerektiğine, yüzeylerin şekillendirilip şekillendirilmediğine ve ne sıklıkta yeniden kelepçelemeye gücünüzün yettiğine bağlıdır.
| Yetenek | 3 eksenli portal | 3 2 konumsal | 5 eksenli eş zamanlı |
|---|---|---|---|
| Beş taraflı parça için kurulumlar | 4–6 | 2–3 | 1 |
| Açılı delikler ve bağlantı noktaları | Manuel indeksleme | Evet | Evet |
| Karmaşık 3D şekillendirme | Sınırlı | Kademeli bitiş | Tek geçişli bitiş |
| Programlama çabası | Düşük | Orta | Yüksek |
| Göreceli yatırım | Düşükest | Orta | Yüksekest |
Tipik bir beş taraflı büyük parça için gerekli kurulumlar
Açıklayıcı karşılaştırma; gerçek kurulum sayısı parça geometrisine ve makine konfigürasyonuna bağlıdır.
Pratik çıkarım: Parçalarınız çoğunlukla düz ve ara sıra açılı delikler içeriyorsa, 3 2 portal paradan tasarruf sağlar ve programlama riskini azaltır. Türbin kanatlarını, pervaneleri, bileşik eğrilere sahip kalıp parçalarını veya ulaşılması zor alt kesimlere sahip parçaları işliyorsanız, bunları verimli bir şekilde tamamlamanın tek yolu eş zamanlı beş eksenli harekettir.
Satın Almadan Önce Kontrol Edilmesi Gereken Temel Özellikler
Çalışma zarfı ve masası
Sütunlar arasındaki mesafe maksimum iş parçası genişliğini tanımlar. Y ekseni hareketi tablanın önünden ulaşabileceğiniz derinliği tanımlar ve Z ekseni hareketi maksimum parça yüksekliğini artı takım uzunluğunu kontrol eder. Sadece parçayı değil, her zaman fikstürü de zarfın içinde ölçün.
- X ekseni hareketi: portal makineler için normalde 3 ila 12 m
- Sütunlar arasındaki mesafe: Kanıtlanmış en büyük iş parçanızdan 300–500 mm daha geniş olanı seçin
- Tabla yükü: gerçek iş parçası artı fikstür ağırlığı ile doğrulayın
Mil performansı
Mil gücü ve tork, geçiş başına ne kadar malzeme kaldırabileceğinizi belirler. 30–60 kW gücündeki 10.000–15.000 dev/dak iş mili çoğu alüminyum havacılık ve kalıp çeliği uygulamasını kapsar. Titanyum veya Inconel için daha yüksek torklu daha düşük hız ve sağlam bir HSK veya Capto arayüzü arayın.
Eksen konfigürasyonu ve döner kafa
Döner eksenlerin çatal tipi kafalı mı, döner kafalı mı yoksa masa bazlı tasarımlı mı olduğunu kontrol edin. Çatal kafaları eş zamanlı beş eksenli çalışma için yaygındır çünkü daha iyi takım erişimine ve çapraz kirişe daha az müdahaleye izin verirler. Çok ağır iş parçaları için B/C döner eksenli tabla tabanlı tasarım daha güvenli bir seçim olabilir.
Kontrol ve CAM uyumluluğu
Beş eksenli portal makineleri, CNC'nin kinematik dönüşümü, takım merkez noktası (TCP) kontrolünü ve çarpışmayı önleme becerisine bağlıdır. CAM son işlemcisinin kafa kinematiğiyle tam olarak eşleşmesi gerekir. Siparişi imzalamadan önce inşaatçıdan son işlemci listesini isteyin.
Faydasını Yarattığı Yer: Beş Eksenli Gantry Gereken Uygulamalar
Beş eksenli portal CNC genel amaçlı bir makine değildir. Çalışma kapsamı geniş olduğunda, parça karmaşık olduğunda ve yeniden kelepçeleme pahalı veya riskli olduğunda maliyetini karşılar. Talebe üç uygulama grubu hakimdir.
Havacılık ve savunma
Monolitik alüminyum çerçeveler, kanat kirişleri, direk başlıkları ve bölmeler, uzun boyutları ince duvarlar ve beş taraflı işlemeyle birleştirir. Portal yapısı uzun X eksenini desteklerken döner kafa, parçanın yerini değiştirmeden açılı bağlantı elemanı ceplerine ulaşır. Bir kurulum aynı zamanda özellikler arasındaki geometrik hatayı da azaltır.
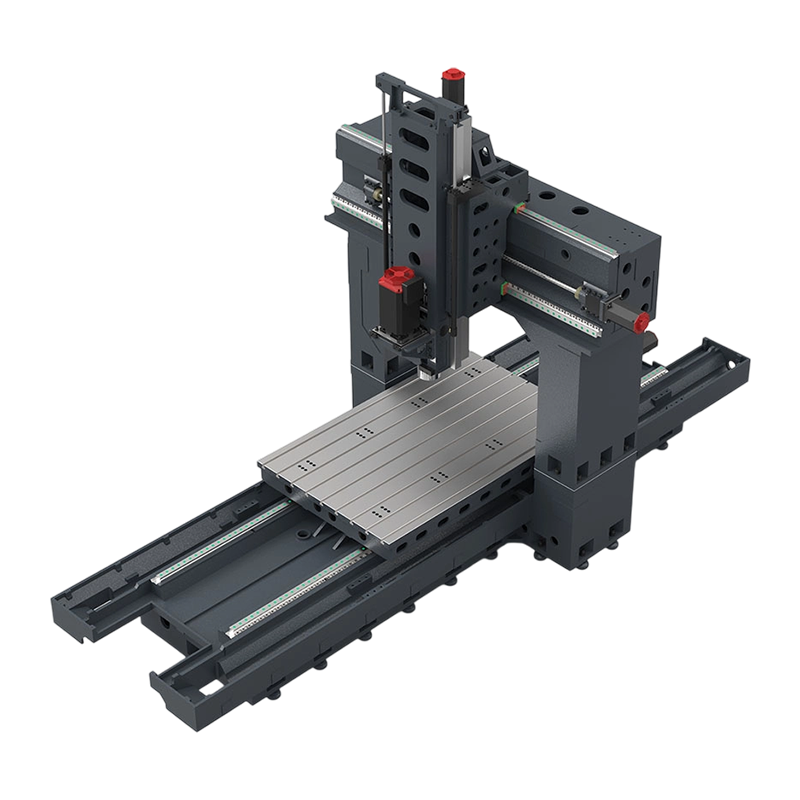 PL2518 Büyük Yapısal Parçalar için Portal İşleme Merkezi Bu beş eksenli portal makine, uzun alüminyum bileşenlere ve geniş kalıp yüzeylerine uygundur ve geniş bir çalışma alanı ve gelişmiş iş mili çıkışı sunar. Erişilebilir tablası ve akıllı kontrolleri, sonlandırma verimliliğini artırırken kurulum süresini azaltır. Ürünü Görüntüle →
Büyük kalıp ve kalıp imalatı
Otomotiv dış panel kalıpları, büyük plastik enjeksiyon kalıpları ve basınçlı döküm takımları, geniş alanlarda sürekli yüzey bitirme gerektirir. Beş eksenli bir kızak, aleti yüzeye dik tutarak daha iyi bir yüzey elde edilmesini sağlar ve elle cilalamayı çok daha az keser. Aynı makine, uygun bir mil ve toz emme donanımıyla donatıldığında grafit elektrotları işleyebilir.
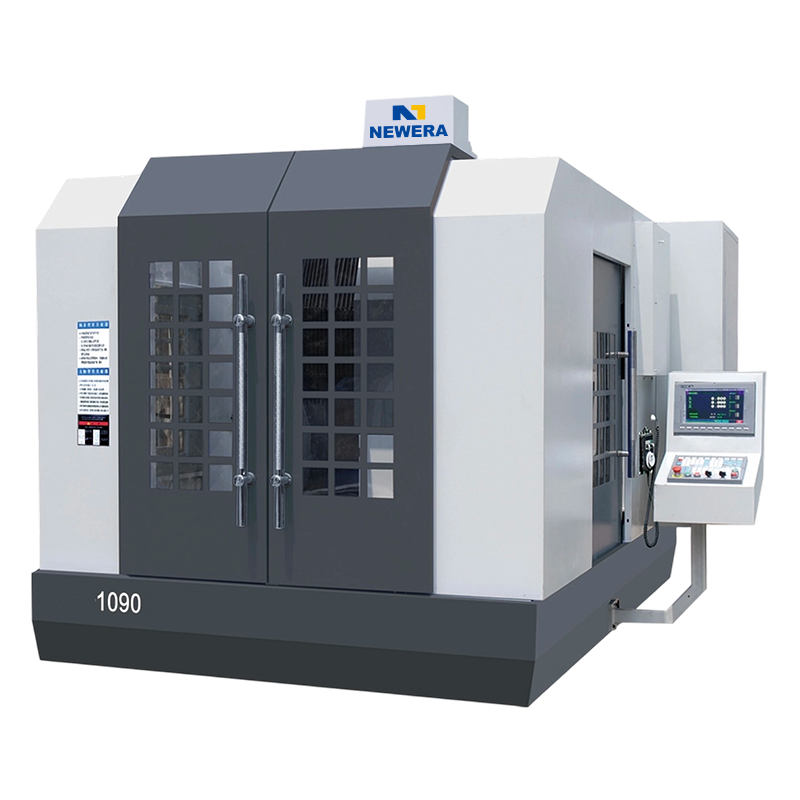 NE1090 Büyük Boy İş Parçaları için CNC Portal Freze Makinesi Dikey işleme merkezi sınırlarının ötesindeki büyük kalıplar ve muhafazalar için üretilen bu portal değirmen, sağlamlık ve doğruluk için dökme demir yapı ve yüksek hızlı seramik rulmanlar kullanır. Derin Z ekseni erişimi, diğer makinelerin erişemediği boşlukların üstesinden gelir. Ürünü Görüntüle →
Enerji, demiryolu ve ağır ekipmanlar
Rüzgar türbini kanat kalıpları, gaz türbini muhafazaları, vagonlar için boji çerçeveleri ve büyük dişli kutuları sıklıkla dikey bir işleme merkezinin sınırlarını aşar. Bu durumlarda portalın açık tablası ve büyük Z ekseni, iş milinin, C-çerçeveli bir makinenin ulaşamayacağı derin boşluklara erişmesine olanak tanır.
Beş Eksenli Gantri Belirlerken Yaygın Yapılan Hatalar
- Yalnızca X/Y/Z hareketine odaklanmak ve çapraz kirişin yüksekliğini göz ardı etmek. Bir parça masaya sığabilir ancak kafa eğildiğinde yine de kirişle çarpışabilir.
- Döner eksenlerin sadece hıza değil, torka da ihtiyacı olduğunu unutmak. Birçok beş eksenli kafa kağıt üzerinde hızlı görünür ancak açılı kesimde ağır bir aleti tutamaz.
- Programlama öğrenme eğrisinin küçümsenmesi. Beş eksenli eş zamanlı işleme, üç eksenli atölyelerde bulunmayan CAM becerileri, kurulum disiplini ve simülasyon alışkanlıkları gerektirir.
- Takım uzunluğunun ve takım tutucu açıklığının ihmal edilmesi. Döner kafa, minimum erişimi ve en düşük Z konumunu değiştiren fiziksel boyut ekler.
- Fikstür ve sönümleme dikkate alınmadan iş milinin malzemeyle yalnızca kısmen eşleştirilmesi. Büyük parçalar üzerindeki uzun ince duvarlar, hiçbir iş mili yükseltmesinin gideremeyeceği gevezeliklere neden olabilir.
Beş Eksenli Portal CNC Hakkında Sıkça Sorulan Sorular
S1: 5 eksenli portal CNC makinesi ne için kullanılır?
Tek bir kurulumda beş taraflı veya kontur işleme gerektiren büyük iş parçaları için kullanılır (tipik olarak havacılık yapısal parçaları, büyük kalıp ve kalıp blokları ve enerji bileşenleri). Portal çerçevesi, uzun hareketler boyunca doğruluğu korumak için gereken sağlamlığı sağlar.
S2: 5 eksenli portal CNC makinesinin maliyeti ne kadardır?
Fiyat, çalışma kapsamına, iş mili gücüne, döner eksen konfigürasyonuna ve kontrol sistemine bağlıdır. Hiçbir iki alıntı aynı değildir. Doğru yaklaşım, en büyük parçanızı belirlemek ve üreticiden makineyi buna göre yapılandırmasını istemektir.
S3: 5 eksenli portal ile 5 eksenli dikey işleme merkezi arasındaki fark nedir?
Bir VMC'de iş milinin tablanın üzerine tek bir döküm sütuna monte edildiği bir C-çerçevesi vardır. Bir portalın, bir çapraz kirişi destekleyen iki sütunu vardır; bu, sertliği artırır ve çok daha uzun X ekseni hareketine olanak tanır. Parçanın 2 metreyi aştığı durumlarda genellikle gantry tercih edilmektedir.
S4: 5 eksenli bir portal CNC hangi doğruluğu sağlayabilir?
Doğruluk telafiye, termal kontrole ve ölçek geri bildirimine bağlıdır. Uygun şekilde belirlenmiş bir makine, milimetrenin birkaç yüzde biri aralığında konumlandırmayı tutabilir, bu nedenle kalıp ve hassas üretime uygundur. Üretici, yalnızca tek bir noktada değil, tüm hacim boyunca ölçülen doğruluk verilerini sağlamalıdır.
S5: 3 eksenli bir portal CNC daha sonra beş eksene yükseltilebilir mi?
Kontrol sistemi ve sürücüler uyumlu olduğunda döner başlığın veya tablanın sonradan takılması mümkündür, ancak mühendislik maliyeti genellikle yeni bir makinenin maliyetine yaklaşır. Çoğu şirket, 3 eksenli makinenin artık yeterli olmadığı durumlarda beş eksenli versiyonu tercih ediyor.
S6: Portal işleme merkezinin hangi bakıma ihtiyacı vardır?
Bakım, kılavuz yolunun yağlanmasına, terazi geri beslemesinin temizlenmesine, iş milinin soğutulmasına ve döner kafa contalarının kontrol edilmesine odaklanır. Portalın uzun bir X ekseni olduğundan, zaman içinde doğruluk sapmalarını önlemek için düzenli tesviye kontrolleri de önemlidir.


Ürünlerimizle ilgileniyorsanız, lütfen bize danışın.
İLETİŞİM BİLGİLERİ
Nantong New Era Technology Co., LTD
- Beş yıldızlı Endüstri Parkı, Chongchuan Bölgesi, Nantong Şehri, Jiangsu Eyaleti, Çin
- TEL:+86-19851302688
- E-Posta: [email protected]
Ürünler
Hızlı bağlantı
Haberler
Mobil terminal
NANTONG NEW ERA TECHNOLOGY CO., LTD Tüm Hakları Saklıdır. CNC İşleme Merkezi Üreticileri Çin İşleme Merkezi Fabrikası
