


Sektör Haberleri
CNC Sinker Erozyon Makinesi Seçim Kılavuzu
 2026.07.23
 Sektör Haberleri
Seçim Kılavuzu
Nedir Platin Erozyon Makinesi
A Platin Erozyon makine, oluşturulmuş bir elektrodu malzemeye indirerek bir iş parçasını şekillendirirken, hızlı bir dizi elektrik kıvılcımı, elektrot geometrisine uyacak şekilde yüzeyi aşındırır. Genellikle EDM kalıp batırma olarak adlandırılan bu işlem, malzemeyi kesme kuvveti yerine kontrollü kıvılcım erozyonu yoluyla uzaklaştırır; bu nedenle sertliğin Kalıp Batırma EDM Makinesinin performansı üzerinde çok az etkisi vardır. Elektrot ve iş parçası dielektrik sıvıya batırılmış halde bulunur ve her kıvılcım, bitmiş boşluk elektrotun şeklini yansıtana kadar küçük bir miktar malzemeyi çıkarır.
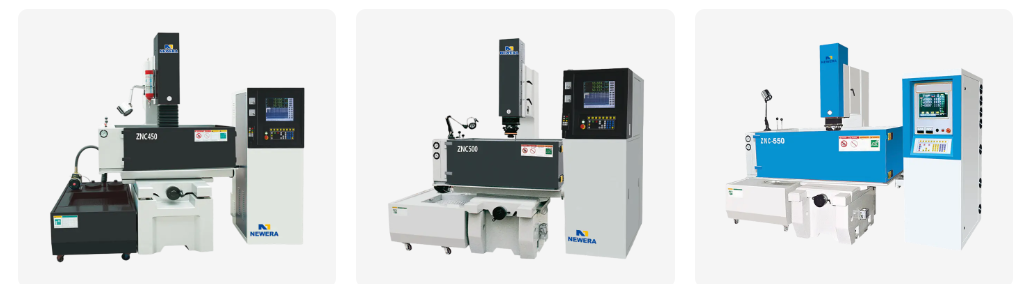
Bazen koç EDM makinesi olarak da adlandırılan bir Kalıp platin makinesi, dönen bir kesici takımla ulaşılması zor veya imkansız olan kalıp boşlukları, kalıp baskıları ve diğer karmaşık iç geometrileri üretmek için standart bir araçtır. Modern bir CNC platin EDM, bu temel sürecin üstüne programlanabilir eksen kontrolü ve yörünge döngüleri ekler; bu nedenle mevcut EDM makinesi satın alımlarının çoğu, manuel olarak çalıştırılan birimler yerine CNC tabanlıdır.
EDM Kalıp Batırma Nasıl Çalışır?
Kıvılcım Erozyon Döngüsü
Malzemenin çıkarılması, her saniye binlerce ayrı elektrik deşarjı yoluyla gerçekleşir; her biri hem elektrottan hem de iş parçasından mikroskobik miktarda malzemeyi buharlaştırır. Elektrot da bu döngü sırasında aşındığından, elektrot malzemesi ve deşarj ayarları, çıkarma hızı ile son işlem geçişi için ne kadar elektrot şeklinin korunması gerektiğini dengelemek üzere birlikte seçilir.
Dielektrik Sıvının Rolü
Tipik olarak özel bir yağ olan dielektrik sıvı, elektrot ile iş parçası arasındaki boşluğu doldurur, voltaj bir kıvılcımı tetiklemeye yetecek kadar oluşana kadar boşluğu yalıtır ve ardından aşınmış kalıntıları temizler. Tutarlı sıvı sirkülasyonu ve filtreleme, bu döküntülerin daha sonraki deşarjlara müdahale etmesini önler; bu da tank tasarımının ve filtreleme kapasitesinin jeneratörün kendisi kadar önemli olmasının bir parçasıdır.
Genellikle Platin EDM ile İşlenen Malzemeler
EDM malzemeyi mekanik yerine elektriksel olarak çıkardığından, elektriksel olarak iletken olan herhangi bir malzeme genellikle sertlik veya tokluğa bakılmaksızın işlenebilir. Aşağıdaki tablo, bir EDM makinesiyle sıklıkla eşleştirilen malzemeleri özetlemektedir.
| Malzeme | Tipik Sertlik Aralığı | Platin Erozyon ile İşlenebilirlik | Ortak Kullanım |
|---|---|---|---|
| Sertleştirilmiş Takım Çeliği | 60 - 65 HRC'ye kadar | Çıkarma termal ve elektriksel olduğundan sertlikten etkilenmez | Enjeksiyon kalıp boşlukları |
| Titanyum Alaşımı | Orta sertlik, yüksek tokluk | Kesici takımları zorlayan tokluğa rağmen işlenebilir | Havacılık ve tıbbi bileşenler |
| Tungsten Karbür | Çok yüksek sertlik | Tek başına taşlamanın yavaş olduğu kıvılcım erozyonu yoluyla işlenebilir | Kesici takım uçları ve aşınma parçaları |
| İletken Seramik | Yüksek sertlik, kırılgan | Elektriksel olarak iletkense işlenebilir | Özel aşınmaya dayanıklı bileşenler |
| Paslanmaz Çelik | Orta ila yüksek sertlik | İyi genel işlenebilirlik | Tıbbi ve gıda sınıfı aletler |
Kalıp Batırma Makinesinde Elektrot Malzemesi Kullanımı
Elektrot malzemesi seçimi, aşınma oranını, ulaşılabilir bitirmeyi ve ince ayrıntıların boşluğa ne kadar iyi aktarıldığını etkiler. Aşağıdaki tablo, kalıp batırma EDM makinesindeki ortak elektrot malzemelerinin genel kullanım modelini göstermektedir.
Batık Erozyon, Tel Erozyon ve CNC Frezelemeyle Karşılaştırıldığında
Sinker EDM, hassas bir boşluk veya özellik üretmenin çeşitli yollarından biridir ve bunu tel EDM ve CNC frezelemeyle karşılaştırmak, Kalıplı Erozyon Erozyon Makinesinin en iyi nereye uyduğunu netleştirmeye yardımcı olur. Aşağıdaki radar grafiği, üç yöntemin tamamındaki beş pratik özelliği sıralamaktadır.
- Platin Erozyon
- Tel Erozyon
- CNC Freze
Deşarj Akımı Ayarına Göre Malzeme Kaldırma Oranı
Bir EDM makinesinde deşarj akımının yükseltilmesi malzeme kaldırma işlemini hızlandırır ancak aynı zamanda yüzey pürüzlülüğünü ve elektrot aşınmasını da değiştirir, bu nedenle kaba işleme ve finiş pasolar genellikle farklı ayarlarda çalışır. Aşağıdaki çizgi grafik, deşarj akımı ile bağıl uzaklaştırma oranı arasındaki genel ilişkiyi göstermektedir.
İşleme Aşamasına Göre Tipik Yüzey Son İşlemi
Kalıpçı Erozyon Makinesindeki yüzey kalitesi, süreç kaba işlemeden giderek daha ince bitirme pasolarına doğru ilerledikçe iyileşir. Aşağıdaki grafik, her aşamayla ilişkili, mikrometre cinsinden ölçülen genel bir Ra değerini göstermektedir.
Makine Sınıfı ve Spesifikasyon Referansı
Çalışma tankı boyutunun ve elektrot ağırlık kapasitesinin üretimdeki en büyük kalıp bloğu veya boşluğuyla eşleştirilmesi, projenin ortasında bir makinenin boyutunun küçük olduğunun anlaşılmasını önler. Aşağıdaki tablo, genel spesifikasyon aralığına göre yaygın CNC platin EDM makine sınıflarını gruplandırmaktadır.
| Makine Sınıfı | Çalışma Tankı Boyutu | Maksimum Elektrot Ağırlığı | Konumlandırma Doğruluğu |
|---|---|---|---|
| Küçük | 400x300x250 mm | 50 kg'a kadar | Artı veya eksi 0,005 mm |
| Orta | 650x450x350 mm | 150 kg'a kadar | Artı veya eksi 0,005 mm |
| Büyük | 1000x700x500 mm | 500 kg'a kadar | Artı veya eksi 0,008 mm |
| Ekstra Büyük | 1500x1000x700mm | 1000 kg'a kadar | Artı veya eksi 0,01 mm |
Tipik Kalıp Batırma EDM Üretim İş Akışı
Bir CNC platin EDM'de üretilen bitmiş bir boşluk, parçanın karmaşıklığına bakılmaksızın genellikle aynı geniş diziden geçer. Aşağıdaki aşamalar bu genel akışı özetlemektedir.
- 1 Elektrot Tasarımı ve İmalatı
- 2 İş Parçası Kurulumu ve Hizalama
- 3 Kaba İşleme Geçişi
- 4 Yarı Bitiş Geçişi
- 5 Geçişi Bitir
- 6 Temizlik ve Muayene
Sinker Erozyon Makinalarının Kullanıldığı Yerler
Kalıpçı Erozyon Makinesi çalışmasının hassasiyeti ve sertlik bağımsızlığı, onu çeşitli üretim ortamlarında standart bir seçim haline getirir.
-
Kalıp ve Kalıp Boşlukları
Dönen kesici takımla iç boşluk geometrisine ulaşılamayan enjeksiyon kalıp ve basınçlı döküm takımları.
-
Havacılık Bileşenleri
Geleneksel kesmenin zor olduğu titanyum ve süper alaşım parçalardaki soğutma delikleri ve karmaşık özellikler.
-
Tıbbi Cihaz Kalıpları
Uzun üretim süreçlerinde pürüzsüz bir yüzey ve sıkı boyutsal tutarlılık gerektiren ince detay boşlukları.
-
Sertleştirilmiş Takımlar ve Zımbalar
Kıvılcım erozyonu malzemenin sertleşme durumundan etkilenmediğinden, sertleştirmeden sonra işlenen zımba ve kalıp bileşenleri.
Kalıp Batırma EDM Makinesi Üreticisinin Seçilmesi
Genel bir takım tezgahı satıcısı yerine özel bir CNC platin EDM makinesi tedarikçisiyle çalışmak genellikle bir atölyenin belirli kontrol yazılımına, tank boyutuna veya otomasyon özelliklerine ihtiyaç duyması durumunda mantıklıdır. Birkaç pratik kontrol noktası, OEM platin EDM makinesi seçenekleri arasındaki aramayı daraltmaya yardımcı olur.
- Kontrol sisteminin, takım programının ihtiyaç duyacağı elektrot hareket modellerini ve yörünge döngülerini desteklediğini doğrulayın.
- Üretimde beklenen en büyük kalıp veya boşluk bloğuna göre çalışma tankı boyutunu ve elektrot ağırlık kapasitesini kontrol edin.
- Uzun bir bitirme geçişi sırasında kıvılcım aralığının ne kadar tutarlı bir şekilde korunduğunu etkilediği için servo yanıtını ve boşluk kontrol performansını gözden geçirin.
- Jeneratör tipini ve kaba işleme ile son işlem geçişleri arasında deşarj enerjisinin nasıl ayarlandığını sorun.
- Sıvı temizliği hem yüzey kalitesini hem de elektrot aşınmasını etkilediğinden, dielektrik sıvı filtrelemesine ve sirkülasyon kapasitesine bakın.
Büyük ölçüde kontrol yazılımı geliştirme, jeneratör tasarımı ve mekanik yapı kapasitesinin tek bir tedarik bölgesinde yoğunlaşması nedeniyle, hacim veya özelleştirme ihtiyaçları arttığında, bazı alıcılar kalıp batırma EDM makinesi üreticisi Çin üssüne yöneliyor. Burası aynı zamanda, otomatik elektrot değiştirme ve gözetimsiz çevrim özellikleriyle oluşturulmuş otomatik kalıp batırma EDM makinesinin, standart manuel tank tasarımlarının yanı sıra tedarik edilmesinin en kolay olduğu yerdir.
Üretim Arka Planı
Nantong New Era Technology Co., LTD, teknoloji geliştirme, üretim ve satış hizmetini kapsayan bir ekip tarafından desteklenen 20 yılı aşkın bir süredir sayısal kontrol makineleri ve CNC takım tezgahları geliştirmeye, tasarlamaya ve üretmeye odaklanmıştır.
- Deneyim 20 Yıl
- İş Modeli OEM ve ODM EDM Makine Geliştirme
- Temel Yetenek CNC Takım Tezgahı Tasarımı ve Üretimi
- Tesis Üretim ve Montaj Merkezi
OEM EDM makine üreticisi ve ODM EDM kalıp platin makinesi şirketi olarak faaliyet gösteren ekip, tank boyutu, jeneratör ayarları ve kontrol yazılımı gibi makine konfigürasyonlarını üretilen parçalarla eşleştirmek için müşterilerle birlikte çalışarak makine tasarımını zaman içinde iyileştirmek için alanda devam eden gelişmelerden yararlanıyor.
Die Platin Makinası Satın Almadan Önce Neleri Kontrol Etmelisiniz?
- Tam sipariş vermeden önce temsili bir malzeme üzerinde örnek boşluk denemesi isteyin.
- Kontrol yazılımının elektrot kitaplığını ve takım programlarınızın halihazırda kullandığı yörünge modellerini desteklediğini doğrulayın.
- Eksen hareketini ve tank boyutunu yalnızca ortalama parça boyutunuza göre değil, beklenen en büyük kalıp bloğunuza göre doğrulayın.
- Devam eden operasyon için filtreler ve elektrot tutucular gibi sarf malzemelerinin ne kadar kolay temin edilebileceğini inceleyin.
- Yeni programların uzun bir öğrenme eğrisi olmadan oluşturulabilmesi için kontrol sistemine yönelik eğitim ve kurulum desteğini tartışın.
Sıkça Sorulan Sorular
-
S1. Platin EDM makinesi nedir
Kalıp platin makinesi veya koç EDM makinesi olarak da adlandırılan platin EDM makinesi, tekrarlanan elektrik kıvılcımları elektrot şekline uyacak şekilde yüzeyi aşındırırken, oluşturulmuş bir elektrodu malzemeye indirerek bir iş parçasını şekillendirir.
-
Q2. EDM kalıp batma işlemi nasıl çalışır?
Şekillendirilmiş bir elektrot ve iş parçası dielektrik sıvıya batırılır ve iki arasındaki bir dizi hızlı elektrik deşarjı, elektrotun deseninde iş parçasındaki malzemeyi aşındırır.
-
S3. Kalıp batan EDM nedir
Kalıp batan EDM, kesici takımlar yerine kontrollü kıvılcım erozyonu yoluyla kalıp ve kalıp izleri gibi boşluklar oluşturmak için platin EDM makinesinin kullanılmasına yönelik genel işlem adıdır.
-
S4. Ram EDM nedir?
Ram EDM, platin EDM'nin diğer bir yaygın adıdır ve işleme çevrimi sırasında elektrodu iş parçasının içine doğru aşağı doğru hareket ettiren şahmerdaya atıfta bulunur.
-
S5. EDM hangi malzemeleri işleyebilir?
EDM, çoğu takım çeliğini, paslanmaz çeliği, titanyum alaşımlarını, tungsten karbür ve çeşitli iletken seramikleri kapsayan elektriksel olarak iletken herhangi bir malzeme üzerinde çalışır.
-
S6. EDM makinesiyle sertleştirilmiş çelik yapılabilir
Evet, malzeme kaldırma işlemi kesme kuvveti yerine elektrik deşarjı yoluyla gerçekleştiğinden, sertliğin işlemin performansı üzerinde çok az etkisi vardır.
-
S7. EDM makinesi titanyum olabilir mi
Evet, titanyum alaşımları, özellikle tokluklarının geleneksel kesimi daha zor hale getirdiği havacılık ve uzay ve tıbbi bileşenler için genellikle EDM ile işlenir.
-
S8. EDM karbürü kesebilir mi?
Evet, tungstenli karbür, özellikle taşlamanın tek başına yavaş ve zor olacağı kesici takım uçları ve aşınma parçaları için yaygın bir EDM uygulamasıdır.
-
S9. EDM işleme ne kadar doğrudur?
Bakımı iyi yapılmış bir platin EDM makinesinde konumlandırma doğruluğu genellikle artı veya eksi 0,005 mm civarında bir aralıkta düşer, ancak kesin rakam makine sınıfına ve proses ayarlarına bağlıdır.
-
S10. EDM hangi yüzey kalitesini elde edebilir?
Yüzey bitirme işlemi işleme aşamasına bağlıdır; pürüzlü geçişler daha kaba bir doku bırakır ve son işlem geçişleri ince, aynaya yakın bir yüzeye ulaşma kapasitesine sahiptir.


Ürünlerimizle ilgileniyorsanız, lütfen bize danışın.
İLETİŞİM BİLGİLERİ
Nantong New Era Technology Co., LTD
- Beş yıldızlı Endüstri Parkı, Chongchuan Bölgesi, Nantong Şehri, Jiangsu Eyaleti, Çin
- TEL:+86-19851302688
- E-Posta: [email protected]
Ürünler
Hızlı bağlantı
Haberler
Mobil terminal
NANTONG NEW ERA TECHNOLOGY CO., LTD Tüm Hakları Saklıdır. CNC İşleme Merkezi Üreticileri Çin İşleme Merkezi Fabrikası
