


Sektör Haberleri
VMC satın almadan önce neleri dikkate almalıyım?
 2026.07.30
 Sektör Haberleri
Hızlı Yanıt: VMC Satın Almadan Önce Neleri Dikkate Almalıyım?
Bir satın almadan önce dikey işleme merkezi sveyausunun kısa yanıtı şudur: iş mili gücünü ve hız aralığını malzeme karışımınıza göre eşleştirin, tabla boyutunun ve eksen hareketinin en büyük parça zarfınızı kapsadığını onaylayın, döküm ve kılavuz yolu tasarımının yapısal sağlamlığını kontrol edin, otomatik takım değiştirici kapasitesini gözden geçirin ve CNC kontrol platformunun programlama iş akışınıza uyduğunu onaylayın. Konumlandırma doğruluğu, soğutma sıvısı ve talaş yönetimi, otomasyona hazır olma durumu ve tedarikçinin üretim geçmişi listeyi tamamlıyor. bir VMC makinesi uzun ömürlü bir üretim varlığı olduğundan karar nadiren tek bir teknik özellik sayfası numarasına göre verilir. Bu, tüm konfigürasyonun gerçek parça karışımınız, vardiya düzeniniz ve zemin düzeniniz genelinde nasıl davrandığı ile ilgilidir.
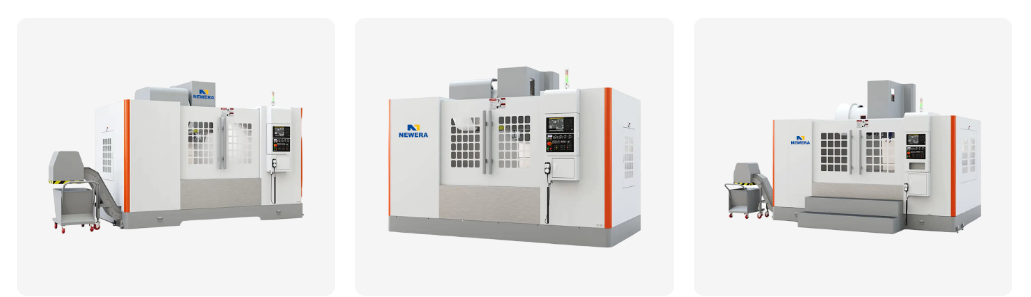
Aşağıdaki bölümlerde, referans aralıkları, karşılaştırma tabloları ve alıcıların seçenekleri daraltırken sıklıkla kullandıkları tedarikçi değerlendirme kontrol listesiyle birlikte her faktör ayrıntılı olarak ele alınmaktadır.
- Mil gücü, hız aralığı ve tork Tipik malzemenizle eşleşti
- Tabla boyutu ve eksen hareketi en büyük parça zarfınıza göre
- Yapısal sertlik döküm, kılavuzlar ve nervür tasarımı
- Takım değiştirici kapasitesi ve takım değiştirme hızı parça karmaşıklığınız için
- CNC kontrol platformu ve mevcut programlama iş akışınıza nasıl uyum sağladığı
- Konumlandırma doğruluğu ve tekrarlanabilirlik tolerans sınıfınız için gerekli
- Otomasyon uyumluluğu palet değiştiriciler, robot yükleme veya çubuk besleme için
- Tedarikçi üretim geçmişi ve satış sonrası teknik destek
İş Parçanıza Uygun İş Mili Gücü, Hız Aralığı ve Tork
Mil bir parçadır dikey işleme merkezi neyi, ne kadar hızlı ve ne kadar temiz kesebileceğinize en doğrudan karar veren budur. Malzeme karışımınıza bakılmaksızın seçilen bir iş mili, hızı veya torku masada bırakma eğilimindedir ve alıcılar bunu genellikle ancak makine zaten yere indikten sonra keşfederler. Tek bir sayı yerine üç geniş iş mili sınıfında düşünmek yardımcı olur.
Standart Tork Milleri
Yaklaşık 6.000 ile 10.000 rpm arasında çalışan bu sınıf, talaş yükünün yüzey hızından daha önemli olduğu çelik, dökme demir ve genel kalıp çeliği kaba işlemeye uygun düşük ve orta hız torkunu tercih eder. Demirli malzemeler üzerinde daha yoğun talaş kaldırma işlemi yapan atölyeler genellikle bu sınıfa yönelir.
Orta Hız Dengeli İş Milleri
Yaklaşık 10.000 ila 15.000 rpm arasında uzanan bu aralık, hem çelik bileşenleri hem de alüminyum parçaları aynı şekilde çalıştıran karma üretim zeminleri için yaygın bir varsayılandır. VMC makinesi . Uzmanların tercihi olmaktan ziyade pratik bir orta yoldur.
Yüksek Hızlı İş Milleri
15.000'den 24.000 dev/dak'ya kadar ve bazen daha yüksek hızlarda, yüzey hızı karşılığında tork aralığının en üstünde düşer. Bu sınıf, yüzey kalitesinin ham kesme kuvvetinden ziyade fener mili hızına bağlı olduğu alüminyum yapısal parçalar, grafit elektrotlar ve ince kalıp bitirme işlemlerine uygundur.
| Mil Sınıfı | Tipik Hız Aralığı | Tork Karakteri | En Uygun Malzeme |
|---|---|---|---|
| Standart Tork | 6.000 - 10.000 dev/dak | Daha yüksek alt uç torku | Çelik, dökme demir, kalıp çeliği |
| Orta Hız Dengeli | 10.000 - 15.000 dev/dak | Tüm aralıkta dengeli | Karışık çelik ve alüminyum üretimi |
| Yüksek Hız | 15.000 - 24.000 dev/dak | En yüksek hıza yakın daha düşük tork | Alüminyum, grafit, kalıp bitirme |
Tabla Boyutu, Eksen Hareketi ve Genel Makine Kaplama Alanı
Masa boyutu ve X, Y, Z hareketi, çalıştırabileceğiniz en büyük parçayı belirler, ancak aynı zamanda makinenin atölyenizde ne kadar zemin alanı, vinç açıklığı ve koridor genişliğini kaplayacağına da karar verir. bir küçük dikey işleme merkezi Takım odalarında ve prototip atölyelerinde popülerdir çünkü kapladığı alanı kompakt tutarken genel braket, plaka ve muhafaza boyutlarını da kapsar.
Dikey işleme merkezi boyutu sınıfına göre X ekseni hareketi referansı
| VMC Sınıfı | Tablo Boyutu (yaklaşık) | X / Y / Z Seyahati |
|---|---|---|
| Küçük Dik İşleme Merkezi | 600x400mm | 500 / 400 / 400mm |
| Standart Dik İşleme Merkezi | 1000x500mm | 1000 / 500 / 600mm |
| Büyük Dik İşleme Merkezi | 1500 x 800 mm ve üzeri | 1600 / 800 / 800mm |
Ham sayıların ötesinde, vinç kancası yüksekliğini, forkliftin ön ve yan panellere erişimini ve bakım sırasında elektrik kabini kapılarının tamamen açılacağı boşluğu kontrol edin. Birçok alıcı makineyi doğru boyutlandırıyor ancak etrafındaki servis boşluğunu unutuyor, bu da daha sonra garip bir düzen değişikliğine neden oluyor.
Yapısal Sertlik, Döküm Tasarımı ve Titreşim Kontrolü
Sertlik nasıl yapılacağını belirler dikey işleme merkezi rölantiden ziyade gerçek kesme yükü altında davranır. Kağıt üzerinde rakip bir modelle aynı görünen bir makine, ağır kaba işleme geçişi başladığında yine de takırdayabilir, sapabilir veya yüzey kalitesini kaybedebilir ve fark genellikle motor boyutundan ziyade döküm tasarımına dayanır.
Geniş bir sütun tabanı, tablanın altında kalın iç şerit, sütunun sol ve sağ tarafları arasında simetrik termal tasarım ve tipik kesme derinliğinize uygun boyutta kutu yolu veya doğrusal kılavuz yapısı arayın. Kutu yolları genellikle ağır kaba işleme stabilitesini desteklerken, doğrusal kılavuzlar hızlı geçiş hızını ve daha düşük sürtünmeyi destekler. İkisi de evrensel olarak daha iyi değildir; Doğru seçim, parça karışımınızın yoğun talaş kaldırmaya mı yoksa daha hızlı, daha hafif son işlem geçişlerine mi yöneldiğine bağlıdır.
Titreşim ve Termal Kararlılık
İş milindeki termal büyüme, uzun vardiya boyunca boyutsal kaymanın en yaygın nedenlerinden biri olduğundan, iş mili muhafazasının uzun çalışma süresi boyunca ısıyı nasıl yönettiğini sorun. İş mili soğutma ceketi ile birleştirilmiş iyi nervürlü döküm, sabah makineden çıkan ilk parça ile vardiyanın sonraki iki yüzüncü parçası arasındaki boşluğu azaltır.
Otomatik Takım Değiştirici Kapasitesi ve Takım Değiştirme Hızı
Otomatik takım değiştirici veya ATC, karmaşık parçalarda çevrim süresinin sıklıkla kazanıldığı veya kaybedildiği yerdir. En önemli iki rakam: makinenin kaç takımı hazır tutabildiğini gösteren magazin kapasitesi ve makinenin işlemler arasında ne kadar hızlı geçiş yaptığını gösteren takımdan takıma değişim süresi.
Üretim karışımı gereksinimine göre referans takım magazini kapasitesi
Az sayıda tekrarlanan parça çalıştıran bir atölyenin nadiren on altı ila yirmiden fazla takım pozisyonuna ihtiyacı vardır. Haftada birçok farklı parça numarasını kesen çok sayıda karma atölye, daha büyük bir magazinden faydalanır, çünkü iş günü boyunca daha az manuel takım değişimi doğrudan daha fazla iş mili çalışma süresi anlamına gelir. Takımdan takıma değişim hızı, ayrıntılı kalıp boşlukları veya birçok küçük özelliğe sahip parçalar gibi sık takım değişiminin olduğu parçalarda en çok önem taşır.
CNC Kontrol Sistemi ve Programlama Arayüzü
Kontrol platformu bir VMC makinesi günlük operatör deneyimini neredeyse tüm diğer bileşenlerden daha fazla şekillendirir. Programcılarınızın çalışmayı zor bulduğu bir kontrol ile eşleştirilen yetenekli bir iş mili, pratikte spesifikasyon sayfasından daha düşük performans gösterecektir.
Soğutma Sistemleri, Talaş Tahliye ve Muhafaza Tasarımı
Soğutma sıvısı dağıtımı ve talaş yönetimi, nadiren alıcı kontrol listesinin başında yer alır, ancak bunlar takım ömrünü, çevrim süresi tutarlılığını ve bir atölyenin her vardiyada ne kadar manuel temizlik işi gerektirdiğini doğrudan etkiler.
Soğutma Sıvısı Dağıtım Seçenekleri
Taşma soğutma sıvısı, genel frezeleme işlerinin çoğunu gerçekleştirirken, içten soğutma sıvısı, derinde talaş temizlemenin zor olduğu derin delik delme ve kılavuz çekme için önemli hale gelir. Yüksek basınçlı kesme sıvısı seçenekleri yapışkan veya uzun talaş oluşturan malzemelerde talaş kırmaya yardımcı olur.
Talaş Tahliyesi ve Tam Muhafaza
Vidalı tip veya menteşe bantlı talaş konveyörü, molalar sırasında manuel tırmıklamayı gerektirmek yerine talaşların çalışma alanından otomatik olarak çıkmasını sağlar. Tamamen kapalı bir çalışma alanı, atölyedeki soğutma sıvısı buharına maruz kalmayı azaltır ve talaşın kontrol altında tutulmasını sağlar; bu, iş mili hızı ve talaş kaldırma oranı arttıkça daha da önem kazanır.
Konumlandırma Doğruluğu ve Tekrarlanabilirlik
Konumlandırma doğruluğu, makinenin komut verilen bir koordinata ne kadar yaklaştığını, tekrarlanabilirlik ise birçok döngüde aynı noktaya ne kadar tutarlı bir şekilde döndüğünü tanımlar. Çoğu genel iş için tekrarlanabilirlik günden güne daha da önem kazanır, çünkü bir üretim süreci boyunca parçadan parçaya tutarlılığı belirler. hassas VMC makinesi .
- 0,010mm Tipik tekrarlanabilirlik, ekonomi sınıfı
- 0,006 mm Tipik tekrarlanabilirlik, standart sınıf
- 0,003 mm Tipik tekrarlanabilirlik, hassaslık sınıfı
Daha düşük değerler makine sınıfları arasında daha sıkı tekrarlanabilirliği gösterir
Geri bildirim yöntemi burada doğrudan rol oynar. Yarı kapalı döngü sistemleri, konumu belirlemek için motordaki döner kodlayıcıya güvenirken, kapalı döngü sistemleri, gerçek tabla konumunu ölçmek için eksenin kendisine doğrusal bir ölçek ekler; bu, bilyeli vidanın aşınmasını ve zaman içindeki termal genleşmeyi telafi eder. Sıkı bir tolerans sınıfını hedefleyen alıcılar hassas VMC makinesi Yalnızca fiyat katmanından yola çıkarak varsayımda bulunmak yerine, özellikle hangi geri bildirim yönteminin uygun olduğunu sormalıdır.
Otomasyon Uyumluluğu: Palet Değiştiriciler, Robot Yükleme ve Çubuk Besleme
Otomasyon, ilk satın alma işleminizin bir parçası olmasa bile, makine mimarisinin bunu destekleyip desteklemediğini daha sonra teyit etmekte fayda var. Hiçbir zaman kendisi için tasarlanmamış bir makineye otomasyon eklemek, ilk günden itibaren doğru erişim bağlantı noktaları ve kontrol arayüzüyle başlamaktan çok daha zordur.
- Düşük hacimli veya çok çeşitli parça sayılarına uygun, tek bir operatörün tek bir makineye baktığı manuel yükleme
- Operatörün aynı anda birden fazla makineyi yönettiği, altı eksenli bir robot kolunun bir fikstürden parçaları yükleyip boşalttığı robot hücresi entegrasyonu
- Çoklu önceden yüklenmiş paletlerin otomatik olarak sıraya girdiği ve iş milinin operatör ziyaretleri arasında kesmeye devam ettiği palet havuzu sistemleri
- Gecelik üretim çalışmaları için palet havuzlarını birleştiren, proses içi problama ve takım ömrü izlemeyi içeren, uzun süreli gözetimsiz veya ışıklar kapalı çalışma
VMC Tipini Uygulamanıza Eşleştirme: Kalıp Yapımı, Otomotiv Parçaları ve Genel İşleme
Her uygulama aynı faktörleri eşit şekilde değerlendirmez. Odaklanmış bir mağaza Kalıp yapımı için VMC Bir atölye, ham üretimden ziyade sağlamlığa ve tekrarlanabilirliğe öncelik verir. otomotiv parçaları VMC makinesi hat genellikle döngü süresine, otomasyona hazırlığa ve uzun üretim süreçlerinde tutarlı üretime öncelik verir.
- Küçük Dik İşleme Merkezi
- Standart Vertical Machining Center
- Hassasiyet / Custom Vertical Machining Center
| VMC Türü | Birincil Başvuru | Anahtar Gücü |
|---|---|---|
| Küçük Dik İşleme Merkezi | Prototip mağazaları, alet odaları | Kompakt ayak izi, daha düşük zemin alanı talebi |
| Standart Dik İşleme Merkezi | Genel atölye, otomotiv parçaları VMC makine işi | Dengeli hız, hareket ve sağlamlık |
| Hassasiyet / Custom VMC | Kalıp yapımı için VMC, detail parts | Sıkı tekrarlanabilirlik, termal kararlılık |
Dik İşleme Merkezi Üreticisi veya Tedarikçisinin Değerlendirilmesi
Teknik özellikler hikayenin bir kısmını anlatır ancak bir ürünün üretim geçmişi dikey işleme merkezi manufacturer or dikey işleme merkezi supplier gerisini anlatır. Neredeyse aynı teknik özellik sayfalarına sahip iki makine, ne kadar tutarlı bir şekilde oluşturulduğuna ve desteklendiğine bağlı olarak yıllar süren hizmetlerde hala çok farklı performans gösterebilir.
| Değerlendirme Alanı | Nelere Bakılmalı? |
|---|---|
| Üretim Geçmişi | Yıllardır aktif olarak makine modelleri tasarlıyor ve üretiyoruz, şirket içi bileşen tedariki |
| Özelleştirme Yeteneği | OEM ve ODM talepleri, yapılandırılabilir iş mili, tabla ve kontrol seçenekleri desteği |
| Satış Sonrası Destek | Teknik rehberlik, yedek parça erişimi, uzaktan teşhis desteğinin kullanılabilirliği |
| Üretim Tutarlılığı | Üretim birimlerinde tekrarlanabilir geometri ve kalibrasyon süreci |
| Dokümantasyon | Anlaşılır kullanım kılavuzları, bakım programları, kablolama ve parametre referansları |
Alıcılar arıyor özel dikey işleme merkezi Yapılandırma, tedarikçinin iş mili konikliğini, tabla boyutunu, kontrol marka tercihini ve otomasyon arayüzünü bir çözüm olarak ayarlayıp ayarlayamayacağını görüşmelerin başında onaylamalıdır. özel VMC üreticisi Esnekliğin sınırlarını sürecin sonlarında keşfetmek yerine.
VMC Makinesi Seçerken Kaçınılması Gereken Yaygın Hatalar
- İş mili gücünün yetersiz boyutlandırılması ortalama iş yerine parça karışımındaki en ağır malzeme için
- Servis izninin dikkate alınmaması dolap kapakları, soğutma sıvısı tankına erişim ve gelecekteki otomasyon için makinenin etrafında
- Soğutucu filtreye bakan üretilen spesifik malzeme çiplerine yönelik ihtiyaçlar
- Tamamen manşet hız rakamlarına göre seçim yapmak katılık ve tekrarlanabilirlik incelemesini atlarken
- Operatör eğitim süresinin hafife alınması alışılmadık bir kontrol arayüzü için gerekli
- Tedavi etmek uygun fiyatlı VMC makinesi Seçenekleri karşılaştırmadan önce parça karışımınız için hangi özelliklerin gerçekten önemli olduğunu belirlemek daha yararlı bir yaklaşım olduğunda, sertlik veya doğruluk incelemesini atlamanın bir nedeni olarak arama yapın
Sektör Talebi ve Dik İşleme Merkezleri Neden Temel Yatırım Olarak Kalıyor?
Dikey işleme merkezlerine olan talep, nispeten kompakt bir kaplama alanına sahip çok çeşitli parça geometrilerini kapsadıkları için dirençli kalmıştır. Endüstri pazarı analizi, küresel dikey işleme merkezi segmentinin tahmin edilenden genişleyeceğini öngörüyor 2025'te 7,6 milyar ABD doları, 2031'de 9,9 milyar ABD dolarına yaklaşacak , istikrarlı yıllık büyümeyi yansıtıyor (Kaynak: Dikey Makine Merkezi Pazar Tahmini, 2026 - 2031). Ayrı sektör araştırmaları dikey segmenti kabaca Yüzde 61 pay 2026'da işleme merkezi pazarının daha geniş olması, kaç üreticinin dikey konfigürasyonların esnekliğini ve maliyet verimliliğini diğer makine türlerine göre tercih ettiğinin bir yansımasıdır (Kaynak: İşleme Merkezleri Pazar Boyutu ve Fırsatlar, 2026 - 2033).
- 9,9 milyar ABD Doları 2031 yılına kadar öngörülen VMC segmenti değeri
- %61 İşleme merkezlerinin dikey segment payı, 2026
- %45 İşleme merkezleri talebinin Asya Pasifik payı, 2026
Bu büyüme büyük ölçüde otomotiv parça üretimi, kalıp ve döküm işleri ve genel endüstriyel işlemeden kaynaklanmaktadır; dikey işleme merkezi Esnekliği taban alanı ve kurulum süresine göre değerlendiren üreticiler için pratik bir varsayılan seçim olmaya devam ediyor.
Nantong New Era Technology Co., LTD Hakkında
Nantong New Era Technology Co., LTD, yirmi yılı aşkın süredir sayısal kontrol makineleri ve CNC takım tezgahları geliştirme, tasarlama ve üretme konusunda uzmanlaşmıştır ve teknoloji geliştirme, üretim ve satış hizmeti konusunda özel bir ekip tarafından desteklenmektedir. olarak VMC makinesi manufacturer kurulmuş bir işletmeyi işletmek dikey işleme merkezi factory Çin'de şirket sürekli olarak yurt içi ve yurt dışından ileri teknik gelişmeleri benimsemiş ve eksiksiz üretim ve montaj kapasitesine sahip bir üretici haline gelmiştir.
Hem OEM olarak çalışmak Dik İşleme Merkezi Üreticisi ve bir ODM VMC makinesi China ortağı Nantong New Era Technology, gereksinim ister standart bir konfigürasyon olsun, isterse daha özelleştirilmiş bir kurulum olsun, müşterilere hızlı yanıt veren hizmetle desteklenen pratik çözümler ve tutarlı ürün kalitesi sağlamaya odaklanır. CNC dik işleme merkezi üreticisi yeteneği.
Sıkça Sorulan Sorular
-
S1: VMC makinesi ne için kullanılır?
Dikey bir işleme merkezi, genellikle braketler, muhafazalar, plakalar ve kalıp boşlukları için metal ve diğer mühendislik malzemelerinin frezelenmesi, delinmesi, kılavuz çekilmesi, delik delinmesi ve şekillendirilmesi için kullanılır.
-
S2: Neden dikey işleme merkezini seçmelisiniz?
Dikey bir işleme merkezi, basit kurulum, kesme bölgesinin net bir şekilde görülebilmesi ve genel parça üretimine yönelik diğer birçok konfigürasyonla karşılaştırıldığında daha küçük bir ayak izi sunar.
-
S3: Bir VMC'nin ana bileşenleri nelerdir?
Temel bileşenler arasında iş mili ve motor, vidalı miller ve kılavuzlar içeren eksen yapısı, çalışma tezgahı, otomatik takım değiştirici, CNC kontrol kabini ve soğutma sistemi yer alır.
-
S4: CNC bir VMC makinesini nasıl kontrol eder?
CNC kontrolü, programlanan talimatları okur ve işleme sırasında konumu düzeltmek için geri bildirim cihazlarını kullanarak her eksendeki servo motorları, iş mili hızını ve takım değiştiriciyi koordine eder.
-
S5: Bir VMC hangi işlemleri gerçekleştirebilir?
Dikey bir işleme merkezi, birçok parça tipinde kalıp boşluğu son işlemlerinin yanı sıra yüzey frezeleme, kanal frezeleme, delme, kılavuz çekme, raybalama, delik işleme ve kontur profili oluşturma işlemlerini gerçekleştirebilir.
-
S6: OEM ve ODM'yi destekliyor musunuz?
Destek.
-
S7: Neden bizi seçmelisiniz?
Uzun bir geçmişe sahip bağımsız araştırma ve geliştirme, profesyonel ekip.
-
S8: Ambalajınız ürün güvenliğini sağlayabilir mi?
Olabilmek.
-
S9: VMC ile yatay işleme merkezi arasındaki fark nedir?
Bir VMC, daha basit kurulumla düz parçalara ve kalıp çalışmalarına uygun dikey bir iş miline sahipken, yatay bir işleme merkezi, palet otomasyonu ile çok taraflı ağır üretime olanak tanır.
-
S10: Parçalarım için doğru tabla boyutunu nasıl belirlerim?
En büyük parça zarfınızın yanı sıra fikstür ve takım açıklığıyla başlayın, ardından bunu incelenen dikey işleme merkezi modellerinin X, Y ve Z hareketi ile karşılaştırın.


Ürünlerimizle ilgileniyorsanız, lütfen bize danışın.
İLETİŞİM BİLGİLERİ
Nantong New Era Technology Co., LTD
- Beş yıldızlı Endüstri Parkı, Chongchuan Bölgesi, Nantong Şehri, Jiangsu Eyaleti, Çin
- TEL:+86-19851302688
- E-Posta: [email protected]
Ürünler
Hızlı bağlantı
Haberler
Mobil terminal
NANTONG NEW ERA TECHNOLOGY CO., LTD Tüm Hakları Saklıdır. CNC İşleme Merkezi Üreticileri Çin İşleme Merkezi Fabrikası
